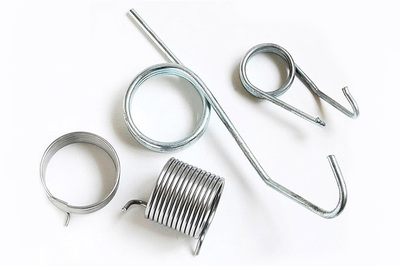
弹簧作为五金产品中的核心弹性元件,其压力测试是验证产品质量、确保安全性和可靠性的重要环节。许多从业者在测试过程中常因忽略细节而导致数据偏差甚至弹簧损坏。本文将详细梳理五金弹簧压力测试中需要重点关注的几大方面。\n\n一、测试前的准备工作\n\n1. 明确测试标准与目的\n 不同弹簧(如压缩弹簧、拉伸弹簧、扭转弹簧)的测试标准各异,需参照国标(GB/T 1239)、ISO或客户提供的技术图纸。明确是测试指定变形量下的负荷、指定负荷下的变形量,还是疲劳寿命。\n\n2. 选择合适的测试设备\n 依据弹簧的类型和力值范围选用弹簧拉压试验机、万能材料试验机或专用工装。确保设备量程适配:通常建议测试负荷处于传感器量程的20%~80%区间,以保证精度。设备需定期校准(如每年一次),并留存校准证书。\n\n3. 检查弹簧试样\n 测试前观察弹簧表面有无裂纹、锈蚀、毛刺或明显变形。测量自由高度、外径、线径等参数是否符合图纸。同一批测试至少取3~5件样品,以评估一致性。\n\n4. 设计合适的夹具\n 压缩弹簧需使用平行压盘,直径应大于弹簧外径,避免弹簧在压缩时侧滑。拉伸弹簧需用挂钩或销轴确保受力轴线与弹簧轴线重合,防止附加弯矩。对于异形弹簧或小弹簧,应制作专用夹具。\n\n二、测试环境与安装细节\n\n1. 控制环境条件\n 温度对弹簧力值影响显著,尤其在精密测试中建议在20±2℃、湿度≤65%的环境下进行。若弹簧材料为塑料或特殊合金,需按规范控制温湿度。\n\n2. 保证对中与垂直度\n 弹簧的上下端面必须与压盘(或挂钩)完全接触,且受力方向与弹簧轴线一致。任何偏斜都会产生横向分力,导致测试值偏低且可能损坏弹簧。可使用导向芯轴(内径略小于弹簧内径)来防止压缩时弯曲。\n\n3. 加载速度的设定\n 过快的加载速度会因惯性或材料粘弹性导致力值虚高,过慢则可能产生蠕变。一般推荐按标准规定,如压缩弹簧测试速度通常为1~10 mm/min。对于疲劳测试,需模拟实际工况频率,但需监控温升。\n\n三、测试过程中的操作要点\n\n1. 预载与清零\n 开始正式测试前,应对弹簧施加一个很小的预载力(如满量程的1%-5%),以消除间隙,然后再将力值/位移传感器清零。这能显著提高测量重复性。\n\n2. 观测关键节点的力值\n 常见测试项目包括:\n - 指定变形量下的负荷(如压缩至自由高度的50%时测力);\n - 指定负荷下的变形量(如加载到某一力值,记录高度变化);\n - 永久变形(测试后去除负荷,自由高度变化);\n - 疲劳寿命(循环次数拉压,记录断裂或力值衰减)。\n 每次读取的力值和位移需与标准公差对比。注意测试过程中有无异响、弹簧弯曲或线圈并紧现象。\n\n3. 防止过载与意外\n 切勿超过弹簧的极限负荷或指定变形量,以免产生不可逆塑性变形。若测试时听到异常声响或发现力值骤降,应立即停机检查。对于大刚度弹簧,操作人员应远离可能弹出的危险区域,并佩戴防护眼镜。\n\n四、数据记录与安全规范\n\n1. 多点采样与重复性\n 每个测试点重复测3次,取平均值。如果分散度较大(如超过公差±5%),需检查弹簧或设备问题。同时记录每个样本的完整数据及曲线。\n\n2. 消除人为读数误差\n 优先使用自动数据采集系统,避免人工读取刻度。如手动操作,应确认指针/数显零点,并保持视线与读数的垂直度。\n\n3. 遵守安全操作规程\n 测试区域应设定为危险区,非操作人员不得靠近。压缩大弹簧时需安装防护罩;更换夹具或弹簧时务必关闭设备电源。同时考虑测试结束后弹簧的能量释放,避免快速卸载导致弹飞。\n\n4. 测试后表征与分析\n 观察卸载后弹簧有无滞后或残余变形;对于疲劳测试后样品,可分析其断口形貌以确认失效模式。如果测试结果对材料而言出现异常(如力值低于理论下限),则需要结合材料批次和热处理原因进一步追查。\n\n五、常用注意事项列表\n\n- 依据弹簧具体要求选用装备与标准,测试中弹簧两端不得松晃或咬合;\n- 加大节距的螺旋拉伸弹簧要根据支承扭力和侧向抗力防止扭转;\n- 检测若有细小折服必须先预设某些行程而再做规格检验;\n- 平时保存精密体避免环境影响。坚决避免一味按照某个对照臆定的应测指标而无原则地将方案曲线乱校准;\n- 留万向节示警状态与最后验证,并对同类弹簧保证同工艺工序方可对比多次测试测有效率达致;\n- 为某些严格特殊耐久状态或高温状态应用,必要外加多重的工序中谨慎仿拟并在自然态准确还原效应;\n\n正确的压力测试可以确保五金弹簧的性能符合设计意图,并为后续装配提供安全保障。严格遵守上述细节不仅能提高测量准确度,更可有效延长设备及夹具的使用寿命。
}
五金弹簧压力测试全指南 关键注意事项与操作要点
如若转载,请注明出处:http://www.dgxdgj.com/product/4.html
更新时间:2026-10-23 07:10:36